أخبار
بيت / أخبار / أخبار الصناعة / كيفية صنع ألياف البوليستر: التطبيقات ومعايير الاختيار والإرشادات العملية


كيفية صنع ألياف البوليستر: التطبيقات ومعايير الاختيار والإرشادات العملية
Oct 14,2026
ما هو تكس في المنسوجات؟ وحدة الكثافة الخطية التي يجب أن يعرفها كل مشتري
Oct 07,2026
شرح مادة قماش الأريكة: كيفية مقارنة المتانة وأنواع النسيج والتكلفة
Sep 30,2026
شرح الأقمشة غير المنسوجة: كيف تختلف الأقمشة المربوطة عن المنسوجات المنسوجة والمحبوكة
Sep 23,2026
شرح مادة الألياف اللدنة: خصائص التمدد ونسب المزج وممارسة الطحن
Sep 09,2026ألياف البوليستر عبارة عن بولي إيثيلين تيريفثاليت (PET)، وهو بوليمر تكثيف مصنوع من اثنين من المونومرات البتروكيميائية: حمض تيريفثاليك المنقى (PTA) ومونو إيثيلين جلايكول (MEG).
لا تزال بعض الخطوط القديمة تستخدم ثنائي ميثيل تيريفثاليت (DMT) بدلاً من PTA. البوليمر الناتج متطابق، لكن مسار DMT يعطي الميثانول كمنتج ثانوي، لذلك تفضل مصانع الألياف الحديثة حمض PTA، الذي ينتج الماء فقط أثناء خطوة الأسترة.
يتم تعريف PET من فئة الألياف باللزوجة الجوهرية (IV)، والتي تتراوح عادة من 0.60 إلى 0.70 ديسيلتر/جرام. يكون الراتينج الذي يزيد عن 0.72 ديسيلتر/جم أكثر صلابة وأكثر ملاءمة لدرجة الزجاجة، بينما أقل من 0.55 ديسيلتر/جم يدور المنصهر في خيوط ضعيفة جدًا بحيث لا يمكن سحبها بشكل موثوق.
تدخل الإضافات قبل الغزل: ثاني أكسيد التيتانيوم يخلق بريقًا شبه باهت أو باهت بالكامل، والأصبغة تعطي لونًا مصبوغًا، ومثبتات الحرارة تحمي البوليمر أثناء السحب بدرجة حرارة عالية.
هناك نوع أقل شيوعًا، وهو بوليسيكلوهكسيلين ثنائي ميثيلين تيريفثالات (PCDT)، يستخدم جليكول مختلفًا ويوفر مرونة أفضل لخيوط التنجيد. أكثر من 95% من ألياف البوليستر المنتجة في جميع أنحاء العالم عبارة عن مادة PET، لذا فإن العملية الموضحة هنا تبدأ وتنتهي بهذا البوليمر.
تحدث البلمرة قبل الغزل، ويحدد اتساق هذه المرحلة كل ما يليها.
يتفاعل MEG وPTA أولاً عند درجة حرارة 190 إلى 230 درجة مئوية تحت ضغط لتكوين ثنائي (2-هيدروكسي إيثيل) تيريفثاليت، وهو وسيط منخفض الوزن الجزيئي. تجري المرحلة الثانية عند درجة حرارة 260 إلى 280 درجة مئوية تحت فراغ قريب حيث يتم تقطير الـ MEG الزائد وتنمو سلاسل البوليمر. تعمل مركبات الأنتيمون أو التيتانيوم أو الجرمانيوم على تحفيز التفاعل، وتتوقف العملية عندما يصل الصهر إلى الهدف IV.
يتم بعد ذلك بثق مادة البولي إيثيلين تيرفثالات المنصهرة إلى خيوط، ثم تبريدها في الماء البارد وتقطيعها إلى شرائح يبلغ حجمها حوالي 3 إلى 4 ملم. تتم بلورة الرقائق وتجفيفها إلى أقل من 30 جزء في المليون من الرطوبة قبل أن يتم صهرها مرة أخرى. يهاجم الماء مادة PET عند درجة حرارة الدوران ويقسم السلسلة الجزيئية، وبالتالي فإن الرقاقة المبللة تعني خيطًا ضعيفًا.
يعمل الغزل الذائب على تحويل رقائق PET المجففة إلى خيوط مستمرة في عملية واحدة متواصلة، وهي أسرع خطوة في السلسلة بأكملها.
سرعة الالتقاط هي الرافعة الرئيسية: السرعة الأعلى تطبع المزيد من التوجه الجزيئي في الفتيل، مما يقلل من نسبة السحب المطلوبة لاحقًا وينتج غزلًا بمظهر انكماش مختلف.
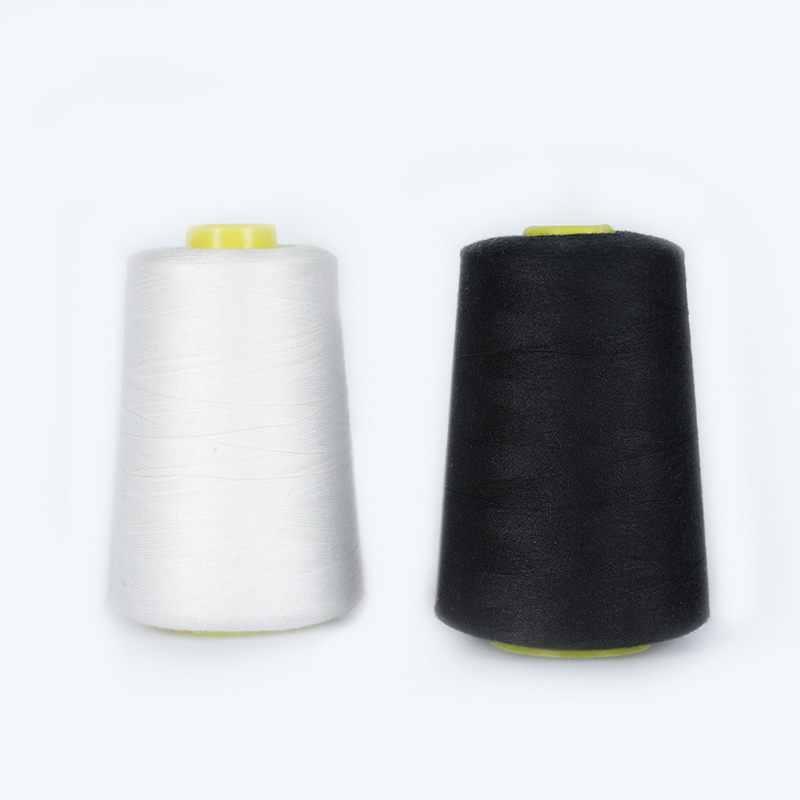 خيوط الخياطة من البوليستر ذات استطالة منخفضة وملمس ناعم يوفر خيط الخياطة المصنوع من البوليستر استطالة منخفضة، وعدم وجود مرونة، وثبات جيد للألوان. إنه يناسب المناقشة حول الرسم لأن خواصه الميكانيكية تتشكل من خلال اتجاه الفتيل وسرعة التقاطه. عرض المنتج →
إن الخيوط المغزولة حديثًا ضعيفة جدًا وممتدة جدًا بحيث لا يمكن استخدامها مباشرة، والرسم هو الخطوة الميكانيكية التي تعمل على حل كلتا المشكلتين.
يتم تمديد الخيط من 3 إلى 5 أضعاف طوله الأصلي بين لفات جوديت الساخنة. تتجه سلاسل البوليمر على طول محور الألياف، وترتفع المتانة من حوالي 1.5 إلى 4.0-5.5 جم/يوم، وتنخفض الاستطالة عند الكسر من أكثر من 100% إلى 20-40%. رسم درجة الحرارة ونسبة السرعة ومنطقة الاسترخاء تحدد التوازن بين القوة والانكماش.
بالنسبة لخيوط 75D/36F، يبلغ قطر فتحة المغزل حوالي 0.2 مم ويتم ضبط نسبة السحب بحيث تظل الاستطالة النهائية حوالي 30%؛ قم بتغيير أي من المعلمتين وسيتغير ملمس القماش على الرغم من عدم تغير عدد الخيوط.
بالنسبة لخيوط الملابس، عادة ما تتبع مرحلة التركيب. تعمل التركيبة الملتوية الزائفة على تسخين الخيوط ولفها وفكها لتكوين تجعيد، بينما تقوم التركيبة الهوائية النفاثة بحلق الخيوط بالهواء المضغوط لإنشاء بنية أكثر ليونة وأكبر حجمًا.
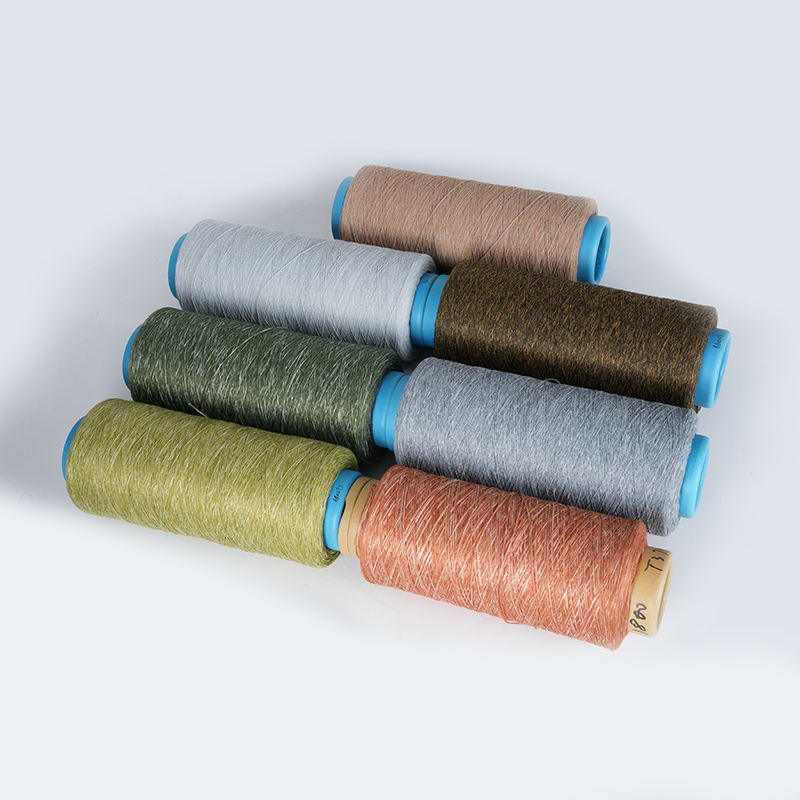 خيوط منسوجة بالهواء الملون للحياكة والمفروشات يحاكي الغزل ذو النسيج الهوائي الخيوط الأساسية ويمكنه محاكاة الصوف أو القطن أو الكتان. متوفر بأحجام منكرات مثل 160D إلى 1800D، وهو مفيد للسجاد والوسائد وأعشاش الحيوانات الأليفة، مما يجعله خيارًا مناسبًا بعد مراحل التركيب. عرض المنتج →
يمكن أن يتحول ذوبان البوليستر نفسه إلى خيوط خيطية مستمرة أو ألياف أساسية مقطوعة بطول ثابت، ويغير الاختيار القماش بدلاً من الخيوط فقط.
خيوط متواصلة ذات سطح أملس ومتساوي. ميل منخفض للوبر، وقوة عالية، وثنية واضحة تجعلها الخيار الافتراضي للملابس الرياضية، والبطانات، والستائر، وخيوط الخياطة.
قطع بأطوال تتراوح من 38 إلى 90 ملم، مجعدة ومغزولة على أنظمة القطن أو الصوف. فهو يوفر يدًا أكثر دفئًا ونعومة، ويمتزج بسهولة مع الألياف الطبيعية، ويهيمن على الصوف، والملابس المحبوكة، وملابس العمل.
يضيف إنتاج المواد الأساسية ثلاث خطوات بعد الرسم: العقص، وإعداد الحرارة على 120 إلى 180 درجة مئوية، والقطع. يمنح التجعيد حجمًا وتماسكًا، كما يعمل إعداد الحرارة على تثبيت التجعيد في مكانه، ويتوافق طول القطع مع نظام الغزل الذي سيعالج الألياف.
يتم تحديد البوليستر بالأرقام بدلاً من الصفات، وتغطي خمسة معايير معظم مخاطر المصادر العملية.
| المعلمة | نطاق نموذجي | تأثير عملي |
| منكر لكل خيوط | 1.5 إلى 6.0 | ملمس اليد، غطاء القماش، توحيد الظل |
| المثابرة | 4.0 إلى 5.5 جم/يوم | قوة الخياطة، ومتانة الحبل والحزام |
| استطالة عند الاستراحة | 20 إلى 40% | تمتد والانتعاش في شكل قماش |
| انكماش الهواء الساخن | 3 إلى 7% | ثبات غسيل الملابس والكي |
| استعادة الرطوبة | 0.4% | سرعة التجفيف، ثابت، سلوك الصباغة الناقل |
نظرًا لأن الصباغة لا يمكن أن تتم عند الغليان، فإن زوايا القطع بجودة البوليمر تظهر كتباين في اللون قبل ظهورها على شكل كسر للخيط بوقت طويل. قم بإجراء تجربة صغيرة لاستيعاب الصبغة على أي قطعة جديدة قبل الالتزام بالإنتاج بالجملة.
يتم صبغ معظم البوليستر على شكل غزل أو قماش، ولكن يتم تلوين الألياف المصبوغة أثناء الغزل، مما يلغي حمام الصبغة تمامًا ويحسن ثبات اللون.
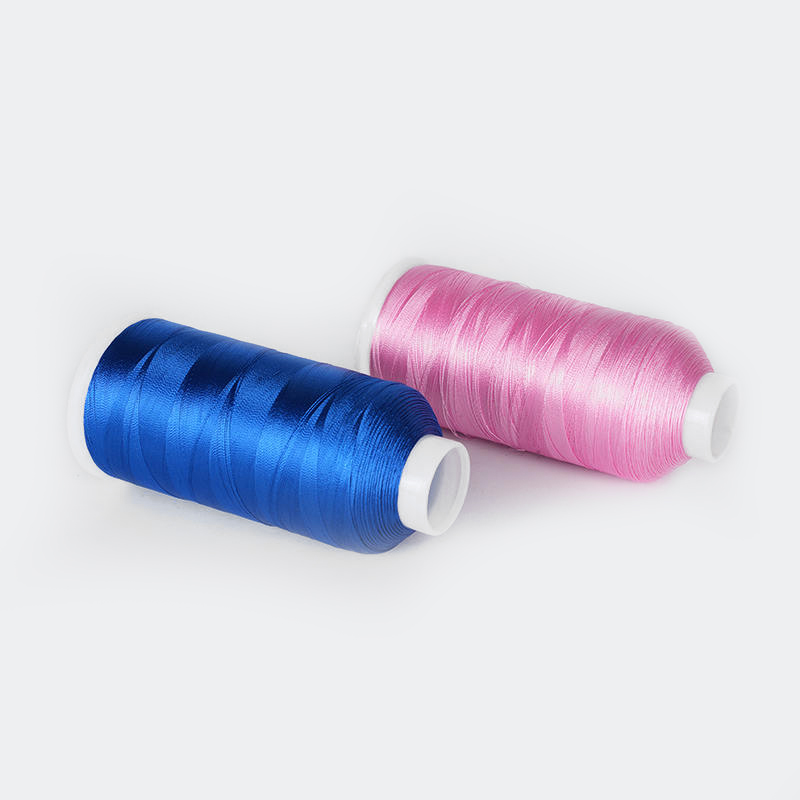 خيط تطريز بوليستر ذو قوة ومرونة عالية مصنوع من البوليستر FDY، خيط التطريز هذا قوي ومقاوم للبهتان ومرن ومقاوم للتجاعيد. إنه يكمل سياق الألياف المصبوغة من خلال تقديم خيار متين لتطبيقات التطريز. عرض المنتج →
يتبع البوليستر المعاد تدويره نفس المسار تقريبًا، ولا تتغير سوى نقطة البداية.
يتم غسل زجاجات PET بعد الاستهلاك، وتقطيعها، وتجفيفها، وصهرها، ثم إعادة بلمرتها أو تغذيتها مباشرة في خط الغزل. عادةً ما يدخل rPET المُعاد تدويره ميكانيكيًا بقطر وريدي أقل من الرقاقة الطازجة، لذلك يقوم المنتجون بمزجه مع البوليمر البكر أو تشغيل بلمرة الحالة الصلبة لإعادة بناء الوزن الجزيئي.
تتحقق شهادة GRS من مطالبة المحتوى المعاد تدويره، وهو أمر مهم عندما تقوم العلامة التجارية بالإبلاغ عن انبعاثات المنسوجات للنطاق 3 أو تتبع نسب المدخلات المعاد تدويرها. بالنسبة لجانب المواد الخام، انظر كيف يتم تصنيع الخيوط المعاد تدويرها وما هي المواد الخام المستخدمة .
يتطلب البوليستر البكر MEG وPTA المشتق من النفط، لكن البوليستر المعاد تدويره يستبدل ما يصل إلى 100% من تلك المواد الأولية بزجاجات PET بعد الاستهلاك. ولا تزال الألياف الناتجة عبارة عن مادة PET بنفس الخصائص الكيميائية والميكانيكية.
يبدأ PET في التحلل بشكل ملحوظ فوق 300 درجة مئوية. ويتم الاحتفاظ بالغزل فوق نقطة الانصهار مباشرةً، عند أدنى درجة حرارة لا تزال توفر تدفقًا ثابتًا، وذلك لحماية الوزن الجزيئي وتجنب تكوين الهلام.
ينتج خط الغزل بكرة ملفوفة في دقائق، ولكن السلسلة الكاملة من المونومر الخام إلى الخيوط الجاهزة للنسيج تستغرق عادة من يوم إلى يومين عندما يتم تضمين البلورة والتجفيف والرسم والإعداد.
لا، فالألياف الأساسية المسحوبة لها نفس الصلابة التي تتمتع بها الخيوط المسحوبة من نفس الدنير، لأن كلاهما يمر بنفس خطوة التوجيه. الفرق هو اللمس وليس القوة الميكانيكية.
لن يتم نشر عنوان بريدك الإلكتروني. يتم وضع علامة على الحقول المطلوبة *


